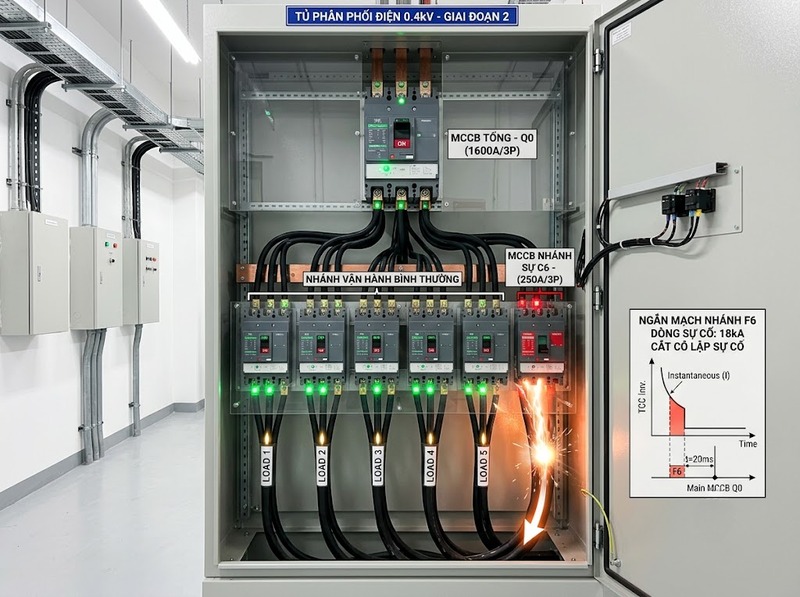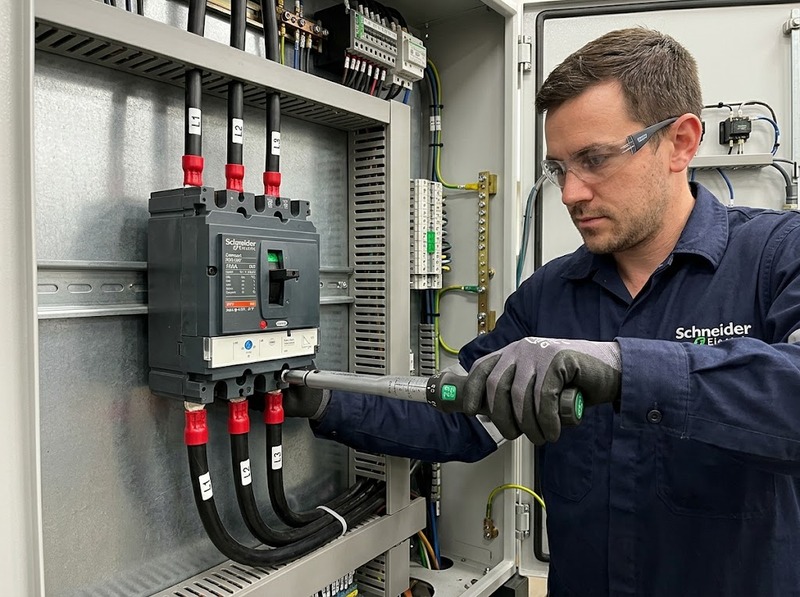
Điểm quan trọng nhất là không có một trị số N·m dùng chung cho mọi MCCB. Cùng một họ thiết bị, mô-men ở cực công suất có thể khác mô-men của đầu nối phân phối hoặc phụ kiện kẹp cáp. Vì vậy, cách đấu MCCB an toàn phải bắt đầu từ việc nhận diện đúng terminal đang sử dụng rồi mới xác định dụng cụ và mô-men siết.
Một mối nối tốt phải phù hợp cả về điện lẫn cơ. Trước khi lắp, cần đối chiếu đúng mã MCCB, kích thước frame, kiểu cực và mã phụ kiện; sau đó kiểm tra terminal cho phép dây đồng hay nhôm, dây cứng hay mềm, dải tiết diện, số lượng dây trên mỗi cực và kiểu kết nối trực tiếp, đầu cốt hay thanh cái. Không nên suy luận khả năng tương thích chỉ từ kích thước lỗ hoặc việc “lắp vừa”.
Nếu terminal chỉ định Cu thì không nên đưa dây Al vào chỉ vì kích thước phù hợp. Với terminal Cu/Al, yêu cầu chuẩn bị dây nhôm, chất chống oxy hóa hoặc cách xử lý bề mặt phải theo đúng hướng dẫn của terminal và đầu cốt; không tự thêm vật liệu xử lý nếu tài liệu không yêu cầu. Dải tiết diện cũng phải nằm trong giới hạn cho phép, vì dây quá nhỏ có thể không tạo đủ diện tích kẹp còn dây quá lớn có thể làm biến dạng cơ cấu kẹp hoặc không vào hết chiều sâu.
Số lượng dây trên một cực cũng là thông số thiết kế. Chỉ kẹp hai hay nhiều dây khi terminal hoặc phụ kiện được công bố cho cấu hình đó. Việc chèn thêm dây vào một đầu nối vốn thiết kế cho một dây dễ tạo phân bố lực kẹp không đều, khiến một dây được giữ chắc còn dây kia có tiếp xúc kém.
Với cáp mềm nhiều sợi, không được cắt bớt sợi để vừa terminal. Nếu terminal yêu cầu ferrule hoặc đầu cốt ép, phải dùng đúng kích thước và ép bằng khuôn phù hợp; nếu terminal cho phép kẹp trực tiếp thì vẫn phải tuân thủ chiều dài tuốt dây. Phần cách điện nên tiến sát vùng kẹp theo giới hạn thiết kế nhưng không lọt vào bề mặt tiếp xúc điện.
Khi dùng đầu cốt hoặc thanh cái, bề mặt tiếp xúc phải phẳng, sạch và lắp đúng hình học quy định. Cáp hoặc thanh cái cũng cần được đỡ để lực uốn, kéo hoặc xoắn của tuyến dây không truyền liên tục vào cực MCCB. Một mối nối đạt mô-men đúng nhưng bị cáp kéo lệch vẫn có thể mất ổn định cơ học trong vận hành.
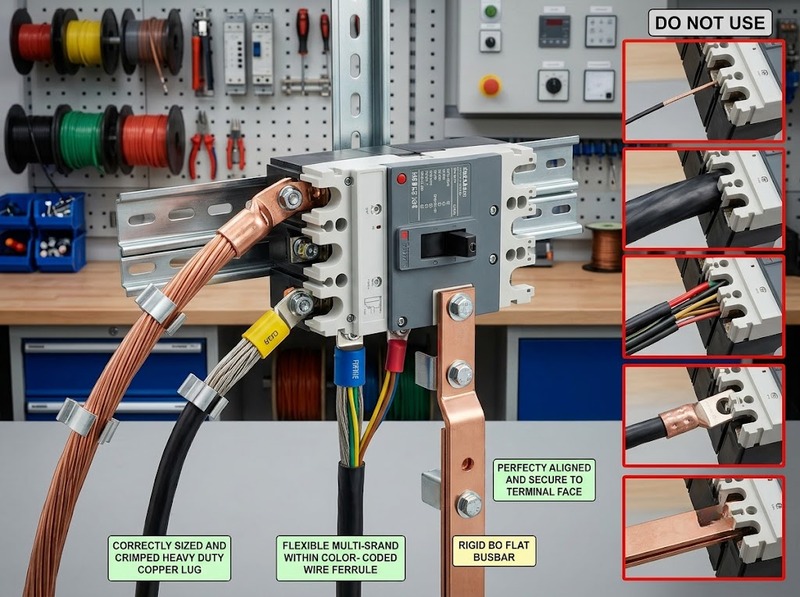
Mô-men siết là thông số dùng để tạo lực kẹp đủ lớn và có tính lặp lại tại mối nối. Giá trị này phụ thuộc vào thiết kế terminal, kích thước frame, kiểu vít hoặc bu-lông, vật liệu kẹp và phụ kiện. Vì vậy không nên suy ra mô-men chỉ từ đường kính ren, dòng định mức của MCCB hoặc kinh nghiệm từ một model khác.
Một ví dụ cho thấy sự khác biệt rất rõ: với Compact NSX, mô-men ở cực công suất trên và dưới được quy định 10 N·m cho nhóm đến 100 A, 15 N·m cho nhóm 125–250 A và 50 N·m cho nhóm 400–630 A. Trong khi đó, đầu nối phân phối 6 cáp LV429248 dùng trong cùng họ sản phẩm yêu cầu 4 N·m với cáp 1,5–6 mm² và 6 N·m với dải 8–35 mm²; cáp mềm 1,5–4 mm² ở đầu nối này cần ferrule phù hợp.
Các con số trên chỉ minh họa nguyên tắc đúng terminal, đúng mô-men, không phải bảng lực siết để áp dụng cho MCCB khác. Khi model, frame, kiểu cực hoặc phụ kiện thay đổi, phải tra lại thông số tương ứng.
Cần phân biệt mô-men của cực công suất, mô-men kẹp dây trong terminal, mô-men bắt terminal vào MCCB và mô-men của vít gá MCCB lên tấm lắp. Những giá trị này có thể khác nhau dù nằm trên cùng một thiết bị. Lấy nhầm mô-men của vít gá cơ khí để siết đầu cáp là lỗi về đối tượng đo, không đơn thuần là sai số thao tác.
Khi tài liệu có nhiều cột, nên đối chiếu đủ loại terminal, vật liệu dây, tiết diện, số lượng dây và đơn vị. Nếu không tìm được thông số cho đúng cấu hình đang lắp, không nên “ước lượng theo cảm giác”; cần xác định lại mã phụ kiện hoặc thông số kỹ thuật trước khi đóng điện.
Khi siết thiếu, lực ép giữa hai bề mặt dẫn điện không đủ. Diện tích tiếp xúc thực giảm, điện trở tiếp xúc tăng và tổn hao I²R tại điểm nối tăng theo dòng tải. Nhiệt làm vật liệu giãn nở rồi co lại theo chu kỳ tải, khiến mối nối vốn yếu dễ mất ổn định hơn. Quá trình này có thể tiến triển từ nóng cục bộ đến đổi màu bề mặt, hỏng cách điện lân cận hoặc hư terminal.
Siết quá lực không phải là cách tạo “dư an toàn”. Mô-men quá cao có thể làm bẹt hoặc biến dạng đầu cốt, làm tổn thương sợi dẫn, phá ren, làm nứt chi tiết cách điện hoặc tạo ứng suất quá mức lên cơ cấu kẹp. Khi đó, lực kẹp thực tế sau một thời gian vận hành có thể không còn ổn định dù ban đầu cảm giác rất chắc.
Cũng cần lưu ý điều kiện ma sát. Không nên bôi trơn ren, thêm long đen hoặc thay bu-lông khác nếu cấu hình đó không được chỉ định, vì cùng một giá trị N·m nhưng ma sát khác sẽ tạo lực căng bu-lông và lực ép mối nối khác nhau. Mô-men chỉ có ý nghĩa khi phần cứng và điều kiện lắp đặt đúng với cấu hình mà thông số được công bố.
Công việc đấu nối trong tủ điện hạ áp nên do người được hướng dẫn hoặc có chuyên môn phù hợp thực hiện. Trước khi thao tác, phải cô lập nguồn, áp dụng biện pháp khóa và cảnh báo theo quy trình an toàn, đồng thời xác nhận không còn điện bằng thiết bị kiểm tra thích hợp. Các yêu cầu đối với circuit breaker hạ áp cũng đặt việc lắp đặt và vận hành trong phạm vi người được hướng dẫn hoặc người có kỹ năng chuyên môn.
1. Xác định đúng mã MCCB, frame, cực nguồn/tải theo sơ đồ của model và mã terminal hoặc phụ kiện đang lắp
2. Kiểm tra vật liệu dây, tiết diện, số lượng dây trên mỗi cực, loại đầu cốt hoặc ferrule và chiều dài tuốt theo cấu hình được phép
3. Chuẩn bị dây mà không làm sứt lõi, không cắt bớt sợi và không để phần cách điện nằm trong vùng tiếp xúc dẫn điện
4. Lắp dây, đầu cốt hoặc thanh cái thẳng hàng; bố trí giá đỡ để tuyến cáp không kéo, xoắn hoặc bẻ lệch cực MCCB
5. Siết sơ bộ để chi tiết nằm đúng vị trí, sau đó dùng tua vít lực hoặc cờ lê lực có dải đo phù hợp để đạt mô-men quy định; không dùng cảm giác tay thay cho dụng cụ kiểm soát mô-men
6. Hoàn tất từng cực độc lập, kiểm tra không còn lõi dẫn hở ngoài giới hạn, không có sợi đồng hoặc nhôm xòe ra và lắp lại tấm chắn pha hoặc nắp che nếu cấu hình yêu cầu
7. Ghi nhận giá trị hoặc đánh dấu kiểm soát theo quy trình lắp ráp của tủ điện nếu có, nhưng dấu sơn chỉ xác nhận đã thao tác chứ không thay thế phép siết bằng dụng cụ đo mô-men
Trong bước siết cuối, dụng cụ nên tác động thẳng trục với vít hoặc bu-lông để hạn chế sai số và tránh làm hỏng đầu vít. Nếu tài liệu yêu cầu một trình tự siết riêng cho terminal hoặc thanh cái nhiều bu-lông, phải giữ đúng trình tự đó thay vì siết hết một phía trước.
Trước khi cấp điện, kiểm tra lại sự ăn khớp của đầu cốt hoặc dây trong terminal, khoảng cách pha, nắp che, tấm chắn, dấu hiệu cáp gây lực cơ lên MCCB và sự đồng nhất của quá trình siết giữa các cực. Nếu một cực có cảm giác ren bất thường, vít quay trượt, terminal biến dạng hoặc dây không vào hết, cần xử lý nguyên nhân thay vì tăng mô-men để “ép cho chặt”.
Sau khi đưa hệ thống vào vận hành và có tải ổn định, kiểm tra nhiệt theo kế hoạch nghiệm thu hoặc bảo trì có thể giúp phát hiện mối nối có nhiệt độ bất thường so với các cực có điều kiện tải tương đương. Nhiệt bất thường là tín hiệu để cô lập thiết bị và kiểm tra lại cấu hình đầu nối, bề mặt tiếp xúc, tải và mô-men; không phải lý do để tái siết khi đang mang điện.
Việc tái siết định kỳ cũng không nên mặc định áp dụng cho mọi terminal. Chỉ thực hiện khi hướng dẫn của thiết bị, đầu nối hoặc quy trình bảo trì yêu cầu. Tái siết không kiểm soát có thể làm thay đổi trạng thái mối nối hoặc gây hư phần cứng đã được siết đúng trước đó.
Cách đấu MCCB đáng tin cậy nhất là coi đầu nối và mô-men siết như một cặp thông số của đúng model, đúng frame và đúng phụ kiện. Chọn đúng dây hoặc đầu cốt, chuẩn bị đúng hình học, loại bỏ ứng suất cơ từ tuyến cáp và siết bằng dụng cụ kiểm soát mô-men sẽ giúp mối nối duy trì lực ép ổn định và hạn chế phát nhiệt.
Điểm cần tránh là dùng một trị số N·m truyền miệng cho mọi MCCB hoặc quan niệm siết càng chặt càng tốt. Khi chưa xác định được mô-men của đúng terminal đang lắp, nên dừng ở bước nhận diện cấu hình và tra lại thông số thay vì ước lượng.